
La grúa puente adecuada en la industria automotriz se define según la etapa de producción, no solo por su tonelaje. Una prensa de estampado requiere una grúa de sujeción de matrices de 20 a 32 toneladas con una precisión de posicionamiento de ±1 mm. Una celda de ensamblaje final requiere un sistema de rieles de aluminio KBK de 250 a 500 kg que los operarios puedan empujar manualmente. Especificar una sin la otra supone un desperdicio de presupuesto o crea una brecha de seguridad.
Las plantas automotrices funcionan las 24 horas del día en la clase de servicio M5–M6 (por MEF 1.001), y el tiempo de inactividad no planificado de la grúa se traduce directamente en la paralización de la línea de producción. Los ingenieros y los gerentes de compras necesitan grúas que se ajusten a la carga, la frecuencia del ciclo y las condiciones ambientales, no una página genérica de catálogo de "grúas puente para automóviles".
Esta guía relaciona cada etapa principal de producción con el tipo de grúa adecuado, las especificaciones clave y los requisitos de cumplimiento. Utilice la tabla de la siguiente sección para simplificar el proceso de selección.
En resumen: Grúas en la producción automotriz
- • Alcance de la producción: Las grúas aéreas en la industria automotriz brindan soporte seis etapas de producción distintas, Cada una requiere un tipo de grúa y una capacidad de elevación específicos.
- • Selección del sistema: Usar Grúas puente de doble viga (5–50 t) para estampado y carrocería en blanco; utilizar Sistemas ferroviarios y monorraíles KBK para líneas de montaje de menos de 2 t.
- • Cumplimiento de las normas de seguridad: Grúas antiexplosivas (zona ATEX 1/2) Son obligatorias en los talleres de pintura; las grúas puente estándar no cumplen con esta normativa.
Guía de referencia rápida: Tipo de grúa según la etapa de producción
| Etapa de producción | Tipo de grúa recomendado | Capacidad típica | Especificación clave / Cumplimiento |
|---|---|---|---|
| Bobina de acero / Troquelado | Plataforma elevadora de doble viga + gancho en C o pinza para bobinas | 10–32 t | FEM 1.001 M5; pinza para bobinas homologada según EN 13155 |
| Taller de estampado y troquelado | Viga doble con pinza para troqueles o viga separadora | 16–50 t | Precisión de posicionamiento ≤2 mm; control antivibración |
| Soldadura de carrocería en blanco (BIW) | EOT de viga simple o doble | 5-20 t | Inspección CE/ISO 9927-1; carro con accionamiento por inversor. |
| Taller de pintura | Grúa puente a prueba de explosiones | 1–5 t | Zona ATEX 1/2 (IEC 60079-10); Polipasto con clasificación Ex |
| Conjunto de tren motriz/motor | Estación de trabajo con grúa sobre raíles o de pluma KBK | 125 kg–2 t | Carril de aluminio; equilibrador ergonómico opcional |
| Línea de montaje final / línea de acabado | Polipasto monorraíl o vía cerrada KBK | 125–500 kg | Espacio libre reducido; recorrido de empuje para control por parte del operador. |
Regla de selección: Primero, identifique la etapa y, a continuación, especifique la capacidad y la clase de servicio. La incompatibilidad de la clase de servicio es la causa más común de fallas prematuras de grúas en plantas automotrices de alto volumen.
Aplicaciones de grúas en la línea de producción automotriz

Manipulación y troquelado de bobinas de acero
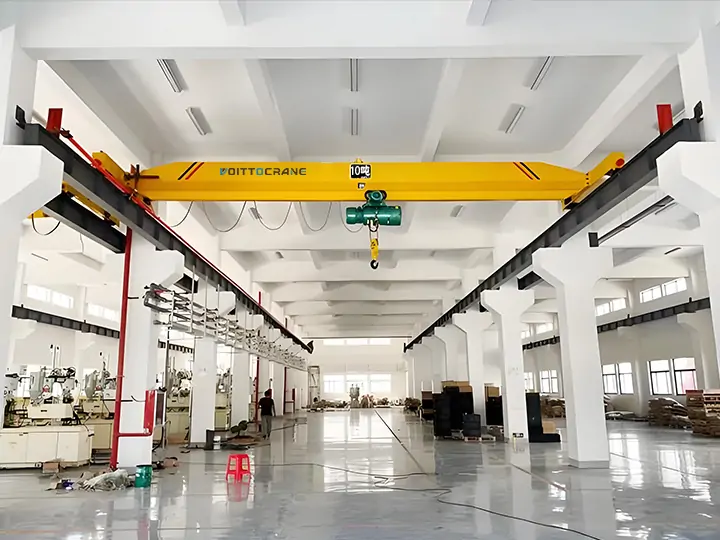
Grúas puente de doble viga Con ganchos en C, se pueden elevar bobinas de acero de 5 a 25 toneladas desde el almacén directamente a las líneas de corte, eliminando la necesidad de usar carretillas elevadoras en pasillos congestionados. La envergadura de la grúa suele coincidir con el ancho de la nave (18-28 m), y el gancho en C debe estar homologado según la norma EN 13155:2003+A2 para dispositivos de elevación por debajo del gancho. La clase de servicio M5 (FEM 1.001) es la mínima; las plantas de alto volumen que operan en tres turnos deben especificar M6.
Cambios en los troqueles de estampado
Las grúas puente en los talleres de estampado representan la aplicación más exigente desde el punto de vista operativo en cualquier planta automotriz. Muere Para paneles de carrocería grandes que pesan entre 15 y 40 t, los ciclos de cambio deben completarse en menos de 10 minutos en una línea de fabricación de clase mundial (WCM). Grúas de manipulación muere Utilice accesorios de agarre o vigas separadoras ajustables dimensionadas según las orejetas de elevación del troquel; los variadores de frecuencia (VFD) proporcionan posicionamiento a microvelocidad de ≤0,5 m/min para la colocación final en la bancada de la prensa. La tecnología antivibración, ya sea amortiguación mecánica o control electrónico de bucle cerrado, es estándar, no opcional, para prevenir morir Daños por valor de $200.000–$800.000 por unidad.
Celdas de soldadura de carrocería en blanco
Las grúas puente monorraíl (5–16 t) dan servicio a las bahías de soldadura de carrocerías moviendo los conjuntos de carrocería entre las estaciones de fijación. Los carros accionados por inversor permiten arranques suaves y sin sacudidas que protegen los conjuntos soldados sensibles. células de soldadura robótica, La grúa suele integrarse en la red de automatización de la planta mediante un PLC, con interruptores de límite y codificadores que confirman la posición de la carga antes de que comience el ciclo del robot.
Requisitos especializados de grúas para talleres de pintura y montaje.
Grúas antiexplosivas en talleres de pintura
Las cabinas de pintura y las zonas de aplicación de imprimación contienen vapores de disolventes que generan atmósferas explosivas clasificadas como Zona ATEX 1 o Zona 2 según la norma IEC 60079-10-1. Las grúas puente estándar no pueden utilizarse en estas áreas. Las grúas puente a prueba de explosiones utilizan polipastos con clasificación Ex, frenos antichispas, armarios eléctricos estancos al polvo (IP55 como mínimo) y materiales de gancho que no generan chispas. La grúa completa —polipasto, mando colgante y conductores de la vía— debe contar con la certificación ATEX. El incumplimiento de esta normativa expone a la planta a responsabilidad civil y a la anulación del seguro; no se trata de una opción para reducir costes.
Sistemas de raíles KBK para el montaje de trenes de potencia y motores.
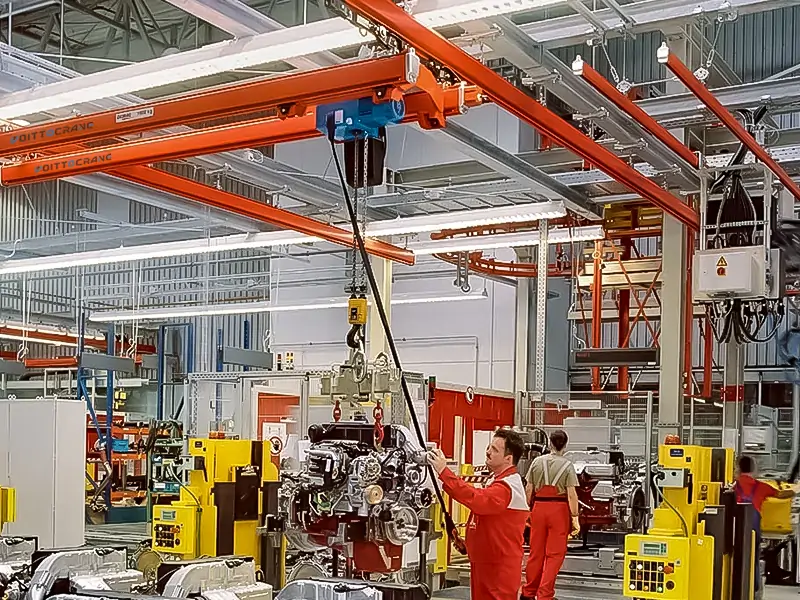
Grúas sobre carriles de aluminio KBK (Kombi-Kran-System) Manejar cargas de 125 kg a 2 t en áreas de ensamblaje de tren motriz donde el espacio en el piso es limitado. El riel de perfil de aluminio, estandarizado según las tolerancias de fabricación DIN EN 1090, se monta en la estructura de acero del edificio o en una estructura independiente, manteniendo el piso libre para AGV y carros de operario. Los equilibradores neumáticos o eléctricos acoplados a polipastos KBK permiten que un solo operario guíe un bloque de motor de 500 kg con la punta de los dedos, lo que reduce el riesgo de lesiones musculoesqueléticas y mejora el tiempo de ciclo entre 15 y 251 TP3T en comparación con los métodos de plantillas manuales (datos de un caso representativo, proveedor Tier 1 del sector automotriz, 2023).
Sistemas de monorraíl y de vía cerrada para el montaje final
El montaje final (acabado, chasis, línea de producción) se basa en elevadores monorraíl o sistemas KBK de vía cerrada con una capacidad de 125 a 500 kg. Estas grúas trasladan asientos, paneles de instrumentos y conjuntos de puertas desde las áreas de preparación hasta la línea de producción. El carro del elevador monorraíl se desplaza sobre una vía de perfil en I o cerrado y suele ser de empuje: el operario lleva la pieza hasta la carrocería del vehículo sin desplazamiento motorizado, lo que permite un control táctil preciso. Los elevadores de baja altura son fundamentales en este caso: las áreas de montaje final de automóviles cuentan con sistemas de transporte aéreo, conductos de ventilación y rejillas de iluminación que dejan tan solo 3,5 m de altura útil.
Cómo seleccionar la grúa puente adecuada para su aplicación automotriz.
Cuatro parámetros que determinan la especificación correcta
Para seleccionar correctamente una grúa puente para una planta automotriz, es necesario confirmar cuatro datos antes de contactar a cualquier proveedor:
- Carga máxima por elevación (toneladas): Incluya el accesorio o la herramienta más pesada que esté unida a la carga, no solo el peso de la pieza.
- Clase de servicio (FEM 1.001 o ISO 4301/1): Calcular en función de los ciclos de elevación diarios. La mayoría de las grúas de producción automotriz se encuentran en la categoría M4–M6; las grúas de mantenimiento suelen ser de categoría M3.
- Clasificación ambiental: Estándar, resistente al lavado (IP54+), para atmósferas explosivas (ATEX) o para salas blancas (Clase 10.000 o superior).
- Precisión de posicionamiento requerida: El movimiento general del material tolera ±50 mm; la colocación de matrices y las celdas integradas con robots requieren ±1–2 mm, lo que significa que los variadores de frecuencia y los sistemas antivibración son imprescindibles.
Lista de verificación de preparación para la automatización
Las plantas automotrices modernas requieren cada vez más grúas que se integren con plataformas MES (Sistemas de Ejecución de Manufactura) e Industria 4.0. Antes de finalizar las especificaciones de una grúa, confirme con el proveedor:
- Interfaz PLC: ¿La grúa es compatible con EtherNet/IP, PROFINET o Modbus TCP para la integración en la red de la planta?
- Monitorización de la carga: ¿Está disponible la salida de la celda de carga en tiempo real para el registro de datos MES?
- Anticolisión: ¿La grúa lleva sensores anticolisión por radar o ultrasonidos para bahías con varias grúas?
- Diagnóstico remoto: ¿Es posible acceder al variador de frecuencia a través de una puerta de enlace en la nube para recibir alertas de mantenimiento predictivo?
Las grúas que carecen de estas interfaces pueden ser adaptadas, pero los costos de adaptación (normalmente entre 8.000 y 25.000 TPM por grúa) a menudo superan la diferencia de costo que supone especificar el sistema correcto desde el principio.
Hitos de cumplimiento antes de la puesta en marcha
Todas las grúas puente de la industria automotriz deben superar los siguientes controles de cumplimiento antes de entrar en servicio de producción:
- Prueba de carga: 125% de prueba estática de SWL (carga de trabajo segura), según ISO 9927-1 / EN 13001-1
- Declaración de conformidad CE (Requerido para instalaciones en el mercado de la UE; cada vez más exigido por los fabricantes de equipos originales globales como estándar de la cadena de suministro)
- Inspección anual: Documentado bajo ISO 9927-3, realizado por una persona competente
- Certificación ATEX (Solo para talleres de pintura): Certificación completa del sistema, incluyendo el cable colgante, los conductores y el polipasto, según la serie IEC 60079.
Conclusión
La selección de grúas puente en la industria automotriz es una decisión que se toma por etapas, no con una sola especificación. Los talleres de troquelado necesitan grúas de doble viga de alta resistencia y control de precisión con clasificación M5-M6; las líneas de ensamblaje requieren sistemas KBK o monorraíl ergonómicos y de baja altura con clasificación M3-M4; los talleres de pintura necesitan grúas a prueba de explosiones con certificación ATEX, independientemente de su capacidad. Es fundamental definir correctamente las etapas antes de contactar a un proveedor y utilizar la tabla anterior como primer filtro. Si su planta planea instalar una nueva línea o reemplazar una grúa, envíe la etapa de producción, la carga máxima de elevación, los ciclos de trabajo diarios y la clasificación ambiental; un equipo de ingeniería puede convertir estos cuatro datos en una especificación completa en 48 horas.

Alan
Especialista en Soluciones de Grúas · Voitto Crane
Especializados en soluciones de exportación de grúas puente, grúas pórtico, grúas de pluma, grúas portuarias y grúas EOT. Más de 10 años ayudando a clientes internacionales con consultoría de preventa, selección de capacidad y configuraciones específicas para cada emplazamiento.
PREGUNTAS FRECUENTES
P1: ¿Qué tipo de grúa puente se utiliza en los talleres de pintura de automóviles?
En las cabinas de pintura donde los vapores de disolventes generan atmósferas explosivas, es obligatorio el uso de grúas puente a prueba de explosiones (Ex) con certificación ATEX Zona 1 o Zona 2 (IEC 60079-10-1). Las grúas puente estándar no cumplen con esta normativa. Todo el sistema —polipasto, brazo colgante y conductores de la vía— debe contar con la certificación ATEX individual, no solo la unidad de polipasto.
P2: ¿Qué capacidad de grúa puente se necesita para la manipulación de troqueles en una prensa de estampado?
Las grúas puente para troqueles de estampado suelen pesar entre 16 y 50 toneladas, dependiendo del tamaño de la prensa y el peso del troquel. Los troqueles grandes para paneles de carrocería de vehículos del segmento B y superiores pesan entre 20 y 40 toneladas. La grúa también debe proporcionar posicionamiento de microvelocidad (≤0,5 m/min) y control antivibración para colocar los troqueles dentro de la tolerancia de ±2 mm requerida para la alineación de la prensa.
P3: ¿Qué es la clase de servicio FEM y por qué es importante para las grúas automotrices?
La clase de servicio FEM 1.001 define la cantidad de horas de operación y ciclos de elevación para los que está diseñada una grúa. Las grúas de producción automotriz que operan en tres turnos deben especificarse como M5 (pesada) o M6 (muy pesada); la especificación incorrecta de la clase de servicio es la principal causa de fallas prematuras en la caja de engranajes y el polipasto. Las grúas de áreas de mantenimiento que realizan elevaciones con poca frecuencia suelen ser M3.
P4: ¿Se pueden integrar las grúas sobre raíles KBK con las células de montaje robóticas?
Sí. Los sistemas KBK con desplazamiento eléctrico y polipastos controlados por PLC se pueden integrar con los circuitos de seguridad de la celda robótica mediante E/S de contacto seco o bus de campo (EtherNet/IP, PROFINET). La grúa entra en una posición de "estacionamiento" definida, verificada por un codificador, antes de que comience el ciclo del robot. Esta es una práctica habitual en las celdas de ensamblaje de sistemas de propulsión de los proveedores de primer nivel de la industria automotriz.
P5: ¿Qué certificaciones debo exigir a un proveedor de grúas puente para una planta automotriz?
Requisitos: Declaración de conformidad CE (serie EN 13001), documentación de prueba de carga ISO 9927-1, confirmación de la clase de servicio FEM 1.001 y, para equipos de taller de pintura, certificación del sistema ATEX según la serie IEC 60079. Para plantas que abastecen a fabricantes de equipos originales globales (Toyota, VW, GM), también se debe confirmar que el sistema de gestión de calidad del proveedor cuenta con la certificación ISO 9001:2015.




 English
 Español
 Português
 العربية
 Français
 Русский