
Na indústria automobilística, a ponte rolante ideal é definida pela etapa de produção, e não apenas pela tonelagem. Uma prensa de estampagem precisa de uma ponte rolante com garra para matrizes de 20 a 32 toneladas e precisão de posicionamento de ±1 mm. Já uma célula de acabamento e montagem final necessita de um sistema de trilhos de alumínio KBK de 250 a 500 kg que possa ser operado manualmente. Especificar um sem o outro desperdiça orçamento ou cria uma lacuna de segurança.
As fábricas de automóveis operam 24 horas por dia na classe de serviço M5-M6 (por exemplo) FEM 1.001), e o tempo de inatividade não planejado do guindaste se traduz diretamente em paralisação da linha de produção. Engenheiros e gerentes de compras precisam de guindastes adequados à carga, à frequência do ciclo e às condições ambientais — não de uma página genérica de catálogo de “guindaste para automóveis”.
Este guia relaciona cada etapa principal da produção ao tipo de guindaste correto, às especificações essenciais e aos requisitos de conformidade. Utilize a tabela na próxima seção para agilizar seu processo de seleção.
Resumindo: Guindastes na Produção Automotiva
- • Escopo da produção: Pontes rolantes na indústria automobilística oferecem suporte seis etapas de produção distintas, Cada uma exigindo tipos específicos de guindastes e capacidades de elevação.
- • Seleção do sistema: Usar pontes rolantes de viga dupla (5–50 t) para estampagem e carroceria em branco; utilize Sistemas ferroviários e monotrilhos KBK Para linhas de montagem com menos de 2 toneladas.
- • Conformidade com as normas de segurança: Guindastes à prova de explosão (ATEX Zona 1/2) São obrigatórias em cabines de pintura; pontes rolantes padrão não cumprem estritamente as normas.
Guia de referência rápida: Tipo de guindaste por etapa de produção
| Fase de Produção | Tipo de guindaste recomendado | Capacidade típica | Especificações principais / Conformidade |
|---|---|---|---|
| Bobina de aço / Corte em bloco | Ponte rolante dupla + gancho em C ou chave de bobina | 10–32 t | FEM 1.001 M5; alicate de bobina com classificação EN 13155 |
| Oficina de Estampagem/Materiais de Corte | Viga dupla com garra para matriz ou viga espaçadora | 16–50 t | Precisão de posicionamento ≤2 mm; controle anti-oscilação |
| Soldagem da carroceria em branco (BIW) | Ponte de transferência com viga simples ou dupla | 5-20 t | Inspeção CE/ISO 9927-1; carrinho com inversor de frequência |
| Oficina de Pintura | Ponte rolante à prova de explosão | 1–5 t | ATEX Zona 1/2 (IEC 60079-10); Guincho com classificação Ex |
| Conjunto do motor/trem de força | Estação de trabalho KBK, guindaste sobre trilhos ou guindaste de braço | 125 kg–2 t | Trilho de alumínio; balanceador ergonômico opcional |
| Montagem final / Linha de corte | Elevador monotrilho ou KBK de trilho fechado | 125–500 kg | Pé-direito baixo; controle por pressão para o operador. |
Regra de seleção: Primeiro, identifique o estágio e, em seguida, especifique a capacidade e a classe de serviço. A incompatibilidade da classe de serviço é a causa mais comum de falha prematura de guindastes em fábricas de automóveis de grande volume.
Aplicações de guindastes em toda a linha de produção automotiva.

Manuseio e corte de bobinas de aço
Pontes rolantes de viga dupla Com ganchos em C, as bobinas de aço com peso entre 5 e 25 toneladas podem ser içadas do estoque do armazém diretamente para as linhas de corte, eliminando a necessidade de empilhadeiras em corredores congestionados. O vão da ponte rolante normalmente corresponde à largura do vão (18 a 28 m), e o gancho em C deve ser classificado de acordo com a norma EN 13155:2003+A2 para dispositivos de elevação abaixo do gancho. A classe de serviço M5 (FEM 1.001) é a mínima; fábricas de alto volume operando em três turnos devem especificar M6.
Alterações na matriz de estampagem
Pontes rolantes em oficinas de estampagem são a aplicação mais exigente operacionalmente em qualquer fábrica de automóveis. Morre Painéis de carroceria grandes pesam entre 15 e 40 toneladas, e os ciclos de troca devem ser concluídos em menos de 10 minutos em uma linha de produção de classe mundial (WCM). Guindastes para movimentação. morre Utilize acessórios de fixação ou vigas espaçadoras ajustáveis dimensionadas de acordo com as alças de elevação da matriz; inversores de frequência (VFDs) proporcionam posicionamento em micro-velocidade a ≤0,5 m/min para a colocação final na base da prensa. A tecnologia anti-oscilação — seja amortecimento mecânico ou controle eletrônico em circuito fechado — é padrão, não opcional, para evitar morrer danos no valor de $200.000 a $800.000 por unidade.
Células de soldagem de carrocerias em branco
Pontes rolantes monoviga (5–16 t) servem às áreas de soldagem de carrocerias, movimentando conjuntos de carroceria entre estações de fixação. Os carros com inversor de frequência permitem partidas suaves e sem solavancos, protegendo os conjuntos soldados sensíveis. Em células de soldagem robotizadas, a ponte rolante é frequentemente integrada à rede de automação da fábrica por meio de um CLP (Controlador Lógico Programável), com chaves fim de curso e encoders que confirmam a posição da carga antes do início do ciclo do robô.
Requisitos específicos para guindastes em oficinas de pintura e montagem.
Guindastes à prova de explosão em cabines de pintura
Cabines de pintura e áreas de aplicação de primer contêm vapores de solventes que criam atmosferas explosivas classificadas como ATEX Zona 1 ou Zona 2, de acordo com a norma IEC 60079-10-1. Pontes rolantes padrão não podem ser utilizadas nessas áreas. Pontes rolantes à prova de explosão utilizam talhas com classificação Ex, freios à prova de faíscas, painéis elétricos fechados e herméticos (IP55 mínimo) e ganchos com materiais que não geram faíscas. Toda a ponte rolante — talha, botoeira de controle e condutores da pista — deve possuir certificação ATEX. O não cumprimento dessa norma expõe a empresa a responsabilidades legais e à perda da cobertura do seguro; não se trata de uma opção para redução de custos.
Sistemas de trilhos KBK para montagem de motores e transmissões.
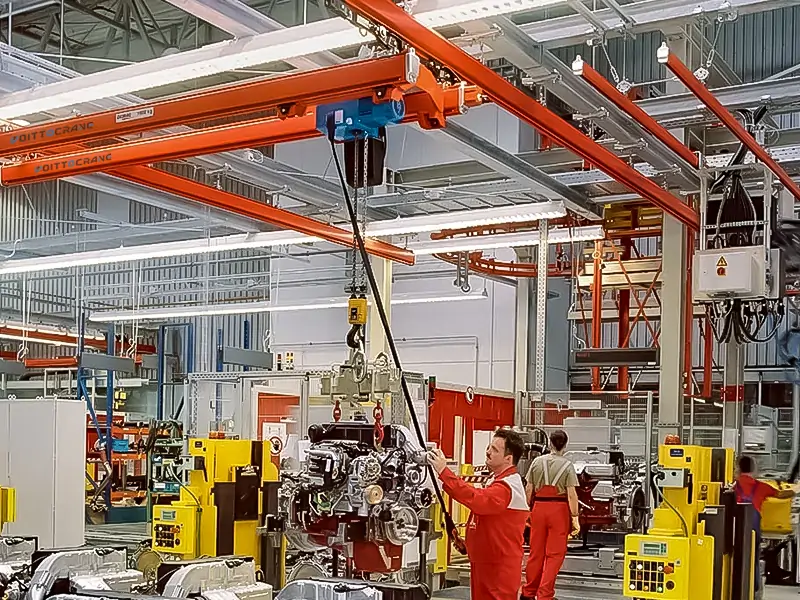
Guindastes ferroviários de alumínio KBK (Kombi-Kran-System) Manuseiam cargas de 125 kg a 2 t em áreas de montagem de powertrain onde o espaço é limitado. O trilho de perfil de alumínio — padronizado segundo as tolerâncias de fabricação da norma DIN EN 1090 — é montado na estrutura metálica do edifício ou em uma estrutura independente, mantendo o piso livre para AGVs e carrinhos de operadores. Balanceadores pneumáticos ou elétricos acoplados aos guinchos KBK permitem que um operador guie um bloco de motor de 500 kg com a força da ponta dos dedos, reduzindo o risco de lesões musculoesqueléticas e melhorando o tempo de ciclo em 15–25% em comparação com métodos manuais com gabarito (dados de caso representativos, fornecedor Tier 1 da indústria automotiva, 2023).
Sistemas de monotrilho e trilhos fechados para montagem final
A montagem final (acabamento, chassi, linha final) depende de guindastes monorail ou sistemas KBK com trilhos fechados, com capacidade de 125 a 500 kg. Esses guindastes movimentam assentos, painéis de instrumentos e conjuntos de portas das áreas de preparação para a linha de montagem. O carro do guindaste monorail se desloca sobre um trilho de viga I ou perfil fechado e geralmente opera por empurrar — o operador conduz a peça até a carroceria do veículo sem o uso de motor, preservando o controle tátil. Guindastes com baixa altura livre são essenciais nessa etapa: as áreas de montagem final automotiva possuem sistemas de esteiras suspensas, dutos de ventilação e estruturas de iluminação que deixam apenas 3,5 m de altura útil.
Como selecionar a ponte rolante adequada para sua aplicação automotiva
Quatro parâmetros que determinam a especificação correta
A escolha correta de uma ponte rolante para uma fábrica de automóveis exige a confirmação de quatro fatores antes de contatar qualquer fornecedor:
- Carga máxima de elevação única (toneladas): Inclua o peso do dispositivo ou ferramenta mais pesada acoplada à carga, e não apenas o peso da peça.
- Classe de serviço (FEM 1.001 ou ISO 4301/1): Calcule com base nos ciclos de elevação diários. A maioria dos guindastes de produção automotiva se enquadra nas categorias M4 a M6; os guindastes de áreas de manutenção são tipicamente M3.
- Classificação ambiental: Padrão, lavável (IP54+), atmosfera explosiva (ATEX) ou sala limpa (Classe 10.000 ou superior).
- Precisão de posicionamento necessária: A movimentação geral do material tolera ±50 mm; o posicionamento da matriz e as células integradas por robôs exigem ±1–2 mm, o que significa que os inversores de frequência e os sistemas anti-oscilação são imprescindíveis.
Lista de verificação de prontidão para automação
As fábricas automotivas modernas exigem cada vez mais guindastes que se integrem aos sistemas MES (Manufacturing Execution Systems) e às plataformas da Indústria 4.0. Antes de finalizar as especificações do guindaste, confirme com o fornecedor:
- Interface PLC: O guindaste suporta EtherNet/IP, PROFINET ou Modbus TCP para integração com a rede da planta?
- Monitoramento de carga: Existe alguma forma de obter dados em tempo real da célula de carga para o registro de dados do sistema MES?
- Anticolisão: O guindaste possui sensores anticolisão por radar ou ultrassônicos para vãos com múltiplos guindastes?
- Diagnóstico remoto: O inversor de frequência (VFD) é acessível via gateway na nuvem para alertas de manutenção preditiva?
Guindastes que não possuem essas interfaces podem ser adaptados posteriormente, mas os custos de adaptação (normalmente entre £8.000 e £25.000 por guindaste) muitas vezes excedem a diferença de custo de especificar o sistema correto desde o início.
Marcos de conformidade antes do comissionamento
Todas as pontes rolantes da indústria automobilística devem passar pelos seguintes pontos de verificação de conformidade antes de entrarem em serviço de produção:
- Ensaio de carga: 125% de teste estático de SWL (Carga Máxima de Trabalho Segura), conforme ISO 9927-1 / EN 13001-1
- Declaração de Conformidade CE (Requisito para instalações destinadas ao mercado da UE; cada vez mais exigido por fabricantes de equipamentos originais (OEMs) globais como padrão da cadeia de suprimentos)
- Inspeção anual: Documentado sob ISO 9927-3, realizado por uma pessoa competente
- Certificação ATEX (Apenas para oficinas de pintura): Certificação completa do sistema, incluindo pendente, condutores e guincho, conforme a série IEC 60079.
Conclusão
Na indústria automobilística, a seleção de pontes rolantes é uma decisão que envolve cada etapa do processo, e não uma especificação única. As oficinas de matrizes precisam de pontes rolantes de viga dupla, robustas e com controle de precisão, classificadas como M5-M6; as linhas de montagem necessitam de sistemas KBK ou monorail ergonômicos e com baixa altura livre, classificados como M3-M4; as cabines de pintura precisam de pontes rolantes à prova de explosão com certificação ATEX, independentemente da capacidade. Mapeie corretamente as etapas do processo antes de contratar um fornecedor e utilize a tabela acima como seu primeiro filtro. Se sua fábrica estiver planejando uma nova linha de produção ou a substituição de uma ponte rolante, informe a etapa de produção, a carga máxima de elevação, os ciclos de trabalho diários e a classificação ambiental — uma equipe de engenharia pode transformar essas quatro informações em uma especificação completa em até 48 horas.

Alan
Especialista em soluções para guindastes · Voitto Crane
Especializada em soluções para exportação de pontes rolantes, pórticos rolantes, guindastes de braço, guindastes portuários e pontes rolantes EOT. Mais de 10 anos auxiliando clientes globais com consultoria pré-venda, seleção de capacidade e configurações específicas para cada local.
FAQ
Q1: Que tipo de ponte rolante é usada em oficinas de pintura automotiva?
Pontes rolantes à prova de explosão (Ex) com certificação ATEX Zona 1 ou Zona 2 (IEC 60079-10-1) são obrigatórias em cabines de pintura onde vapores de solventes criam atmosferas explosivas. Pontes rolantes padrão não atendem a essa exigência. Todo o sistema — guincho, botoeira, condutores da via de rolamento — deve possuir certificação ATEX individual, e não apenas a unidade de guincho.
Q2: Qual a capacidade da ponte rolante necessária para o manuseio de matrizes em uma prensa de estampagem?
Os guindastes de pórtico para estampagem de matrizes geralmente variam de 16 a 50 toneladas, dependendo do tamanho da prensa e do peso da matriz. Matrizes grandes para painéis de carroceria de veículos do segmento B e superiores pesam de 20 a 40 toneladas. O guindaste também deve proporcionar posicionamento em micro-velocidade (≤0,5 m/min) e controle anti-oscilação para posicionar as matrizes dentro da tolerância de ±2 mm exigida para o alinhamento da prensa.
P3: O que é a classe de serviço FEM e por que ela é importante para guindastes automotivos?
A classe de serviço FEM 1.001 define quantas horas de operação e ciclos de elevação um guindaste foi projetado para suportar. Guindastes utilizados na produção automotiva, operando em três turnos, devem ser especificados como M5 (pesado) ou M6 (muito pesado); a subespecificação da classe de serviço é a principal causa de falhas prematuras na caixa de engrenagens e no mecanismo de elevação. Guindastes em áreas de manutenção, que realizam elevações com pouca frequência, são normalmente classificados como M3.
Q4: Os guindastes ferroviários KBK podem ser integrados a células de montagem robotizadas?
Sim. Os sistemas KBK com deslocamento elétrico e guinchos controlados por CLP podem ser integrados aos circuitos de segurança de células robotizadas por meio de E/S de contato seco ou fieldbus (EtherNet/IP, PROFINET). O guindaste entra em uma posição "estacionada" definida, verificada por um encoder, antes do início do ciclo do robô. Essa é uma prática padrão em células de montagem de powertrain em fornecedores automotivos de nível 1.
Q5: Quais certificações devo exigir de um fornecedor de ponte rolante para uma fábrica de automóveis?
Requisitos: Declaração de Conformidade CE (série EN 13001), documentação de teste de carga ISO 9927-1, confirmação da classe de serviço FEM 1.001 e — para equipamentos de cabine de pintura — certificação do sistema ATEX conforme a série IEC 60079. Para fábricas que fornecem para OEMs globais (Toyota, VW, GM), confirme também se o sistema de gestão da qualidade do fornecedor possui certificação ISO 9001:2015.




 English
 Español
 Português
 العربية
 Français
 Русский